
در صنعت تولید مبلمان و صنایع چوبی، کیفیت نهایی کار حرف اول را میزند. وقتی مشتری به محصولات نگاه میکند، ظرافت لبهها و تمیزی چسبکاری اولین چیزی است که به چشم میآید. اگر دستگاه لبه چسبان شما به درستی کالیبره و تنظیم نشده باشد، مشکلاتی مثل بیرونزدگی چسب، لبپریدگی نوار پیویسی (PVC)، یا پوستهپوسته شدن لبهها در درازمدت پیش میآید.
آگاهی از نحوه تنظیم دستگاه لبه چسبان یکی از مهارتهای کلیدی برای هر اپراتور یا مدیر کارگاهی است که میخواهد ضایعات مواد اولیه را به حداقل برساند و راندمان تولید را بالا ببرد. در این راهنمای جامع، به زبان ساده اما کاملاً فنی، قدم به قدم مراحل کالیبراسیون و تنظیم این دستگاه کاربردی را بررسی میکنیم.
اهمیت تنظیم دقیق دستگاه لبه چسبان
دستگاه لبه چسبان صنعتی مجموعهای پیچیده از ایستگاههای کاری مختلف مانند پیشفرز، چسبزن، پرس، سرزَن، فرز بالا و پایین، لیسه و پولیش هستند. هر کدام از این بخشها وظیفه خاصی دارند و کوچکترین خطا در تنظیم آنها میتواند کل قطعه کار را خراب کند.
اگر دستگاه شما تنظیم نباشد، چسب زیادی روی کار مینشیند که نیازمند تمیزکاری دستی وقتگیر است، یا برعکس، چسب کمتری اعمال میشود که به مرور زمان باعث جدا شدن نوار از امدیاف (MDF) خواهد شد. بنابراین، شناخت دقیق پارامترهای حرارتی، مکانیکی و فشاری بخش مهمی از فرآیند تولید استاندارد محسوب میشود.
قبل از تنظیم: با ایستگاههای دستگاه آشنا شوید
هر لبه چسبان اتوماتیک از چند ایستگاه پشتسرهم تشکیل شده است. ترتیب رایج آنها این است:
- پیشفرز (Pre-milling): لبه قطعه را صاف و تمیز میکند.
- مخزن و غلطک چسب: لایهای نازک از چسب روی لبه مینشاند.
- غلطکهای پرس: نوار را روی لبه فشار میدهند.
- برش دو سر (گیوتین): ابتدا و انتهای نوار را میبرد.
- فرز زبر بالا و پایین: لبههای اضافی نوار را میتراشد.
- فرز ظریف و اسکرپر: ناهمواریها را میگیرد و گوشه را صیقل میدهد.
- بافینگ (پولیش): باقیماندهٔ چسب را پاک میکند و سطح را براق میکند.
مدلهای سادهتر ممکن است بعضی از این ایستگاهها را نداشته باشند. منطق کلی تنظیم اما یکی است: از ابتدای خط شروع کنید و به انتها بروید.
آمادهسازی: کارهایی که قبل از هر تنظیمی باید انجام دهید
- ایمنی را جدی بگیرید: دستگاه را از برق جدا کنید، محافظها سرجایشان باشند و از عینک و گوشی محافظ استفاده کنید. تیغههای فرز و مخزن چسب داغ هر دو میتوانند آسیب جدی بزنند.
- دستگاه را تمیز کنید: براده و چسب سوخته روی گایدها و غلطکها باعث میشود قطعه مستقیم پیش نرود و هر تنظیمی بیاثر شود.
- نوار و چسب را متناسب انتخاب کنید: ضخامت نوار (مثلاً ۰٫۵، ۱ یا ۲ میلیمتر) و جنس آن (PVC، ABS یا ملامینه) روی تنظیم فرزها و فشار غلطک اثر مستقیم دارد. جنس چسب هم دمای کاری را تعیین میکند.
مراحل اصلی در نحوه تنظیم دستگاه لبه چسبان
برای اینکه دستگاه بهترین خروجی را به شما بدهد، باید تنظیمات را در چند ایستگاه کلیدی اعمال کنید. بیایید این مراحل را به ترتیب بررسی کنیم:
۱. تنظیم دما و ویسکوزیته چسب گرانول
قلب تپنده یک لبه چسبان، مخزن چسب یا همان ذوبکن (Glue Pot) است.
- دمای ذوب: معمولاً دمای مناسب برای چسبهای گرانول حرارتی بین 180 تا 200 درجه سانتیگراد متغیر است. حتماً به کاتالوگ شرکت سازنده چسب مراجعه کنید. دمای بیش از حد چسب را میسوزاند و خاصیت چسبندگیاش را از بین میبرد و دمای پایین مانع ذوب کامل و چسبندگی یکنواخت میشود.
- میزان تزریق چسب: با استفاده از شیر تنظیم یا مهرههای کنترل خروجی، مقدار چسبی که روی لبه امدیاف مالیده میشود را تنظیم کنید. لایه چسب باید یکدست و نازک باشد؛ به طوری که پس از پرس نوار، مقدار بسیار کمی چسب از لبهها بیرون بزند.
- سرعت تغذیه: مبتدیها بهتر است با سرعت متوسط، حدود ۱۲ تا ۱۸ متر بر دقیقه، شروع کنند. سرعت زیاد فرصت لازم را برای چسبندگی نمیدهد و سرعت خیلی کم چسب را روی لبه بیش از حد گرم نگه میدارد.
۲. تنظیم فشار غلتکهای پرس
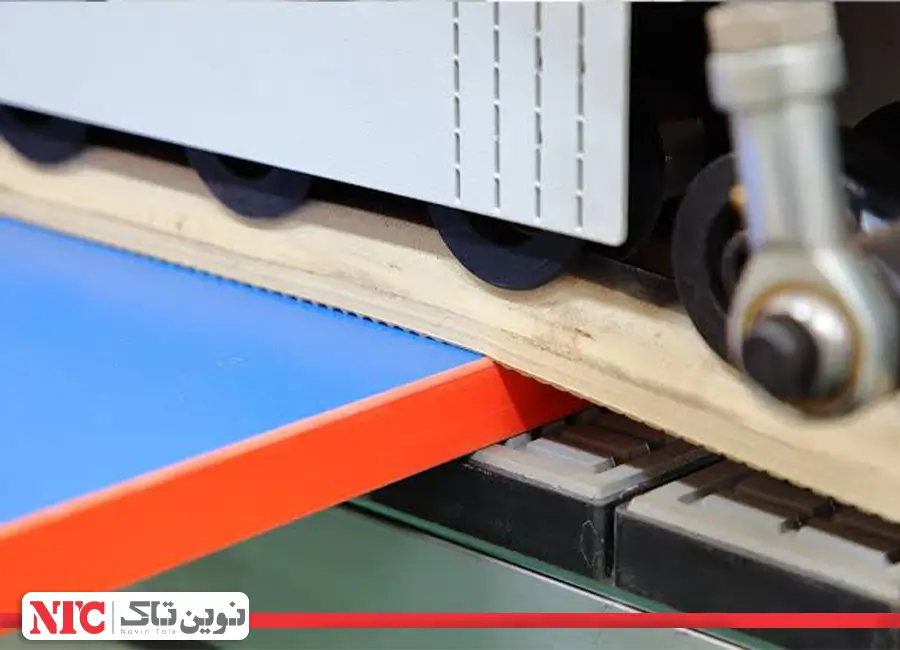
پس از اینکه نوار پیویسی به چسب آغشته شد، به بخش غلتکهای پرس میرسد تا محکم روی لبه چکار فشرده شود.
- غلتک اول (بزرگتر) وظیفه چسباندن اصلی نوار را دارد و غلتکهای بعدی (کوچکتر) با فشار فنری یا پنوماتیک، نوار را کاملاً تثبیت میکنند.
- فشار این غلتکها نباید آنقدر زیاد باشد که لبه امدیاف له شود و نه آنقدر کم که نوار شل بماند. تنظیم دقیق فشار پنوماتیک بر اساس ضخامت نوار (معمولاً 1 یا 2 میلیمتر) انجام میشود.
۳. تنظیم تیغههای سرزن
تیغههای سرزن وظیفه برش دادن اضافههای نوار در ابتدای و انتهای قطعه کار را بر عهده دارند.
- سنسورهای چشمی دستگاه باید به موقع فرمان قطع را صادر کنند تا تیغه دقیقاً همسطح لبه قطعه کار برش را انجام دهد.
- اگر تیغهها خیلی زود عمل کنند، نوار کوتاه میآید و اگر دیر عمل کنند، اضافه نوار باقی میماند که نیاز به برش دستی خواهد داشت.
۴. تنظیم واحد فرز بالا و پایین
اضافه عرض نوار پیویسی که از بالا و پایین امدیاف بیرون زده است، باید توسط تیغههای فرز تراشیده شود.
- این بخش مجهز به کپیکنندههایی (موازیزنهای بوشی یا رولری) است که به آرامی روی سطح کار میلغزند.
- دقت کنید که تیغههای فرز نباید به سطح روکش امدیاف آسیب برسانند. تنظیم زاویه و عمق برش در این مرحله نیاز به آچارهای دقیق و تست روی قطعه آزمایشی دارد.
تست نهایی: چند قطعه آزمایشی بگیرید
قبل از شروع تولید، ۳ تا ۵ قطعهٔ ضایعاتی از همان جنس و ضخامت پروژه رد کنید. این موارد را بررسی کنید:
- چسبندگی نوار را با ناخن یا ابزار نازک امتحان کنید.
- گوشهها را از نظر لبپریدگی و پله بررسی کنید.
- در نور مناسب به دنبال خط چسب یا رد فرز بگردید.
- ابعاد قطعه را با متر یا کولیس چک کنید.
🛑مقایسه سریع: چسب EVA و PUR
چسب EVA ارزانتر و در کارگاههای کوچک متداولتر است، اما خط چسب مرئیتر و مقاومت آن در برابر رطوبت و حرارت کمتر است. PUR گرانتر است ولی خط چسب تقریباً نامرئی میسازد و برای آشپزخانه و سرویس بهداشتی مناسبتر است. اگر از PUR استفاده میکنید، مخزن و غلطکها را بلافاصله بعد از کار تمیز کنید، چون چسب سختشده بهسختی پاک میشود.
نکات طلایی برای پایداری کیفیت در طول کار
- پیشگرمایش قطعه کار: در فصلهای سرد سال، اگر ورقهای امدیاف سرد باشند، چسب به سرعت سرد شده و عمل چسبندگی ضعیف میشود. استفاده از لامپ پیشگرم (در صورت وجود روی دستگاه) بسیار کمککننده است.
- تمیزکاری مداوم مخزن چسب: باقی ماندن چسبهای سوخته در کف مخزن باعث مسدود شدن نازلها و افت کیفیت میشود. حتماً در پایان شیفت کاری مخزن را تمیز کنید.
- استفاده از قطعه تست: پیش از راهاندازی خط اصلی تولید، همیشه یک تکه ضایعات امدیاف را از دستگاه عبور دهید تا از تنظیم بودن تمامی ایستگاهها مطمئن شوید.
اشتباهات رایج در تنظیم لبه چسبان
- بالا بردن بیش از حد دما برای سرعت بیشتر: برخی فکر میکنند دمای بالاتر به معنای ذوب سریعتر و سرعت کار بالاتر است، در حالی که این کار موجب تغییر رنگ چسب و کاهش شدید مقاومت حرارتی آن میشود.
- تنظیم نکردن دقیق فشار باد: نوسان فشار پنوماتیک دستگاه باعث میشود کیفیت چسبکاری در طول یک قطعه یکنواخت نباشد.
- غفلت از تعویض یا تیز کردن تیغهها: تیغههای کند به جای برش تمیز، نوار را میکشند و باعث ایجاد موج یا لبپریدگی در کار نهایی میشوند.
- تغییر همزمان چند تنظیم: اگر چند پارامتر را با هم عوض کنید، نمیفهمید کدام مشکل را حل کرد. هر بار فقط یک مورد را تغییر دهید.
- افزایش فشار برای جبران چسب ضعیف: فشار زیاد جای دمای درست چسب را نمیگیرد و فقط آسیب میزند.
- نادیده گرفتن نظافت: براده روی گایدها یکی از شایعترین علتهای نوار کج است.
- تنظیم فرزها روی قطعهٔ اصلی: همیشه با قطعهٔ آزمایشی شروع کنید، مخصوصاً وقتی MDF یا ورق گرانقیمت در کار است.
- استفاده از نوار نامتناسب با چسب: بعضی نوارها به لایهٔ پرایمر نیاز دارند. اگر چسبندگی با وجود تنظیم درست پایین است، مشخصات نوار را بررسی کنید.
نتیجهگیری و پیشنهاد ویژه
تنظیم صحیح دستگاه لبه چسبان، ترکیبی از تجربه، دقت مکانیکی و شناخت مواد اولیه است. با رعایت اصول گفتهشده در این راهنما، میتوانید میزان ضایعات کارگاه خود را به حداقل رسانده و کیفیتی بینقص را به مشتریان خود ارائه دهید.
اگر برای خرید قطعات یدکی، انتخاب چسب مناسب یا عیبیابی پیشرفته دستگاه لبهچسبان صنعتی خود نیاز به مشاوره تخصصی دارید، کارشناسان مجموعه نوین تاک در کنار شما هستند. همین امروز با تیم پشتیبانی ما تماس بگیرید تا مشاوره رایگان دریافت کنید و کیفیت تولید خود را ارتقا دهید.
بدون دیدگاه